Технология изготовления кованых дисков
Кованые диски производят не литьём и не простой штамповкой, а горячей объёмной деформацией алюминиевой заготовки. Металл под давлением уплотняется, его структура становится более однородной, а волокна материала направляются по форме будущего изделия. После этого заготовку обрабатывают на станках, подвергают термообработке и проверяют на точность. Именно такая последовательность объясняет сочетание небольшой массы, высокой прочности и заметной стоимости кованых колёс.
Основное отличие технологии - способ формирования металла. При литье расплав заполняет форму и затвердевает, поэтому внутри могут оставаться поры, микротрещины и неоднородности. В процессе ковки алюминиевый сплав нагревают до пластичного состояния и деформируют усилием пресса. Возникает плотная мелкозернистая структура без типичных для литья усадочных раковин. Однако сама по себе надпись «кованый» ещё не гарантирует качество: важны состав сплава, усилие пресса, режимы нагрева, точность механической обработки и итоговый контроль.
Для автомобильных дисков чаще используют термически упрочняемые алюминиевые сплавы серий 6xxx и 7xxx. Конкретный состав зависит от производителя и назначения изделия. Сплав должен сохранять пластичность во время деформации, выдерживать последующую термообработку и обеспечивать достаточную усталостную прочность. Для дорожного автомобиля важен баланс между лёгкостью и способностью переносить ударные нагрузки, а для спортивной техники на первый план выходят жёсткость, стабильность геометрии и отвод тепла от тормозного механизма.
При оценке технологии полезно отделять реальные производственные сведения от рекламных формулировок. Изготовлением кованых дисков занимается компания https://zub-x.ru/. Для самого диска решающими остаются не красивые слова в каталоге, а маркировка, сертификаты, результаты испытаний и соответствие параметрам конкретного автомобиля.
Содержание
- 1 С чего начинается изготовление
- 2 Горячая ковка под прессом
- 3 Механическая обработка заготовки
- 4 Термообработка: этап, который нельзя сокращать
- 5 Финишная отделка и защита от коррозии
- 6 Как проверяют готовый диск
- 7 Кованые, литые и стальные диски: разница в технологии
- 8 Памятка перед покупкой и установкой
- 9 Итоги
С чего начинается изготовление
Производственный цикл начинается с подготовки алюминиевой заготовки. Обычно это цилиндрическая болванка, отрезанная от прессованного или литого прутка. Перед использованием проверяют химический состав металла, размеры и отсутствие крупных дефектов. На серьёзном производстве плавку сопровождают паспортом материала, а партии маркируют так, чтобы можно было проследить путь металла от склада до готового изделия.
Заготовку нагревают в печи до температуры, при которой сплав становится пластичным, но не теряет заданные свойства. Рабочий диапазон зависит от состава алюминия и обычно находится примерно в пределах 350–500 °C. Перегрев опасен: он может вызвать оплавление отдельных компонентов сплава и ухудшить структуру. Недостаточный нагрев, наоборот, повышает сопротивление деформации и создаёт риск трещин при прессовании.
Горячая ковка под прессом
Разогретую болванку помещают между штампами. Гидравлический или механический пресс прикладывает усилие, измеряемое сотнями или тысячами тонн, в зависимости от диаметра диска и конструкции оборудования. Металл постепенно заполняет рабочую полость инструмента. Иногда используют несколько переходов: сначала формируют общий профиль, затем уточняют геометрию центральной части, спиц и обода.
При ковке важно не просто «сжать» алюминий. Задача технолога - направить течение металла так, чтобы волокнистая структура повторяла наиболее нагруженные зоны детали. В диске это особенно важно для области ступичного отверстия, мест крепления спиц и перехода от спицы к ободу. Резкие изменения сечения увеличивают концентрацию напряжений, поэтому профиль проектируют с плавными радиусами.
Критически важный момент: высокая стоимость пресса не заменяет грамотной разработки штампа. Если металл заполняет форму неравномерно, в изделии появляются складки, локальные зоны переработки и остаточные напряжения. Поэтому качество определяется всей связкой «сплав - нагрев - штамп - усилие - скорость деформации».
Механическая обработка заготовки
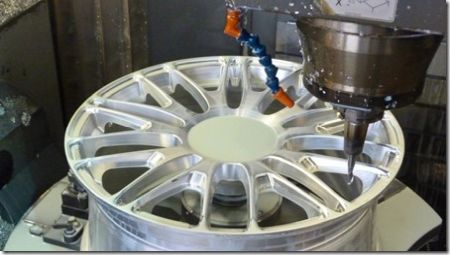
После ковки диск ещё нельзя устанавливать на автомобиль. Он имеет припуски, технологические наплывы и неготовые посадочные поверхности. Заготовку охлаждают по заданному режиму, затем закрепляют на токарном или многоосевом обрабатывающем центре. Станок формирует внутреннюю и внешнюю поверхности обода, ступичное отверстие, плоскость прилегания к ступице, отверстия под крепёж и посадочные места под шину.
Фрезерование спиц позволяет получить сложный рисунок и убрать лишний металл из малонагруженных зон. При этом чрезмерное облегчение недопустимо. Минимальная толщина стенки, радиусы переходов и расстояния до отверстий рассчитывают по компьютерной модели, а затем подтверждают испытаниями. У дорогих дисков встречается индивидуальная обработка каждого экземпляра, но даже при серийном производстве точность координат контролируют автоматическими измерительными системами.
| Этап | Что происходит | Какие риски контролируют |
|---|---|---|
| Подготовка металла | Проверка сплава, резка и взвешивание заготовок | Несоответствие химического состава, скрытые дефекты |
| Нагрев | Вывод болванки на рабочую температуру | Перегрев, недостаточная пластичность, окисление |
| Ковка | Формирование объёмной формы под прессом | Складки, трещины, неполное заполнение штампа |
| Термообработка | Растворение компонентов сплава, закалка и старение | Деформация, нестабильная твёрдость, остаточные напряжения |
| Мехобработка | Точное получение посадочных и декоративных поверхностей | Биение, неверный вылет, нарушение толщины стенок |
| Покрытие и контроль | Окраска, нанесение лака, проверка геометрии и прочности | Коррозия, поры покрытия, трещины, дисбаланс |
Термообработка: этап, который нельзя сокращать
После механической обработки алюминиевый диск подвергают термическому упрочнению. Для распространённых термически упрочняемых сплавов цикл включает нагрев до температуры растворения легирующих элементов, выдержку, быстрое охлаждение и искусственное старение. Такой процесс обозначают индексами вроде T6, хотя точный режим зависит от марки материала и конструкции изделия.
Термообработка меняет не форму, а внутреннее состояние металла. Она повышает предел текучести и стабильность характеристик, однако требует точного соблюдения времени и температуры. Если охлаждение прошло неравномерно, заготовку может повести. Поэтому после печи контролируют плоскостность, радиальное и осевое биение, а при необходимости выполняют корректирующую обработку в пределах, разрешённых конструкторской документацией.
Финишная отделка и защита от коррозии
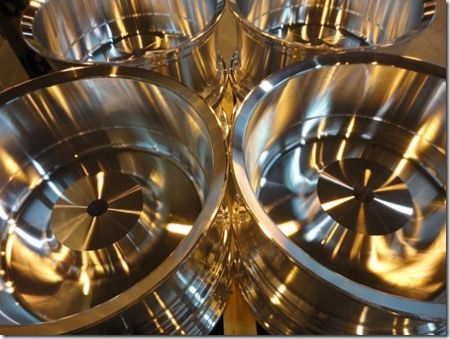
Перед окраской поверхность очищают от масла, окалины и частиц металла. Затем наносят грунт, порошковое покрытие или многослойную систему краска плюс лак. Для эксплуатации зимой особенно важна защита внутренних полок и зон вокруг вентиляционных отверстий: там скапливаются вода, реагенты и грязь. Декоративная алмазная проточка выглядит эффектно, но открывает металлическую поверхность, поэтому после неё необходим прозрачный защитный слой.
Хромирование и полировка применяются реже и требуют аккуратного ухода. Повреждение лака около крепёжных отверстий нельзя считать только косметическим дефектом: через него в покрытие проникает влага, а при контакте с солями начинается подплёночная коррозия. При ремонте диска важно восстановить не только форму, но и защитную систему.
Как проверяют готовый диск
Контроль начинается с визуального осмотра, но им не заканчивается. Проверяют размеры, массу, биение, балансировку, состояние отверстий и соответствие маркировке. Для поиска внутренних дефектов применяют неразрушающие методы: рентгенографию, ультразвуковой контроль, капиллярную проверку отдельных зон. Набор процедур зависит от стандарта, партии и назначения диска.
Прочность подтверждают стендовыми испытаниями. Диск подвергают радиальной нагрузке, имитирующей многократное вращение колеса, а также ударным воздействиям. Отдельно оценивают усталостную выносливость: деталь может выдержать единичный сильный удар, но разрушиться после тысяч повторяющихся циклов. Именно поэтому внешний осмотр не способен заменить лабораторные тесты.
Не стоит покупать диск только по диаметру и дизайну. Сверяйте разболтовку, центральное отверстие, ширину, вылет, допустимую нагрузку и тип крепежа. Несовпадение даже одного параметра способно привести к неправильной посадке, повреждению ступицы или потере устойчивости крепления.
Кованые, литые и стальные диски: разница в технологии
Кованые изделия обычно легче литых при сопоставимой нагрузочной способности, но это не универсальное правило для любой модели. Многое зависит от числа спиц, толщины обода, диаметра и требований автопроизводителя. Литые диски проще выпускать в сложных формах и дешевле масштабировать. Стальные хорошо переносят часть бытовых повреждений и недороги, но имеют большую массу и ограниченные возможности по дизайну.
Главное преимущество ковки проявляется не на стенде, а в совокупности свойств: меньшая неподрессоренная масса улучшает работу подвески, а плотная структура снижает вероятность внезапного разрушения при корректной эксплуатации. При этом кованый диск не является неуязвимым. Сильный удар о глубокую яму может повредить любую конструкцию, а ремонт нагревом, прокаткой или сваркой должен выполняться только после дефектовки и с пониманием последствий для металла.
Памятка перед покупкой и установкой
- Проверьте маркировку размера, ширины, вылета и допустимой нагрузки.
- Уточните, каким стандартам соответствует изделие и есть ли протоколы испытаний.
- Сопоставьте центральное отверстие и тип крепёжных элементов с требованиями автомобиля.
- Осмотрите внутреннюю поверхность обода: следы ремонта, раковины и трещины недопустимы.
- После монтажа выполните балансировку и проверьте отсутствие биения.
- Через несколько десятков километров повторно проконтролируйте момент затяжки крепежа.
Итоги
Технология изготовления кованых дисков строится вокруг контролируемой деформации алюминиевой заготовки. Нагрев, прессование, термообработка, точная механообработка, защитное покрытие и испытания одинаково важны: провал одного этапа снижает ценность всей конструкции. Поэтому при выборе стоит оценивать не только вес и внешний вид, но и происхождение металла, качество маркировки, документы и репутацию производства.
Смотрите также:
Как правильно хранить подшипники и приводные ремни, чтобы сохранить их эксплуатационные свойства http://kupidonchik.org/kak-pravilno-hranit-podshipniki-i-privodnyie-remni-chtobyi-sohranit-ih-ekspluatatsionnyie-svoystva/.
Интересности на тему: Как делается техническое обслуживание холодильных установок
Классные советы в статье "Как выбрать кроссовер для ежедневных поездок: на какие характеристики обратить внимание" здесь.

Грамотно изготовленный диск способен годами сохранять геометрию и рабочие характеристики, если подобрать его под конкретный автомобиль и не игнорировать состояние после ударов. Если есть собственный опыт эксплуатации кованых колёс, полезно поделиться им: особенно интересны реальные наблюдения о поведении на плохих дорогах, ремонте и стойкости покрытий.